Nyheder

Hvordan opnår en flad flange pålidelig tætning med bolte?

2026-09-17 13:30:08

I et petrokemisk anlæg skal en boltet flad flangeforbindelse indeholde procesvæske ved tryk over 100 bar og temperaturer over 400°C. Tætningen er ikke skabt af en enkelt komponent, men af ​​et system: flangefladerne, pakningen og boltene. Når boltene spændes, genererer de en klemkraft, der komprimerer pakningen mellem flangefladerne. Pakningen deformerer og fylder på sin side de mikroskopiske uregelmæssigheder på flangeoverfladerne, hvilket skaber en barriere, der forhindrer lækage. Dette virker simpelt nok. Alligevel er flangelækager en af ​​de mest almindelige årsager til industriulykker og produktionstab. Årsagen er, at opnåelse af en pålidelig tætning kræver en præcis balance mellem boltbelastning, pakningskompression og flangestivhed - en balance, der let forstyrres af forkert installation, forkert boltmoment eller dårlig flangefladekvalitet.


Spørgsmålet om, hvordan enflad flangeopnår pålidelig tætning med bolte er derfor ikke kun et spørgsmål om at spænde bolte, indtil de er stramme. Det er et spørgsmål om teknik. Boltbelastningen skal være tilstrækkelig til at komprimere pakningen nok til at tætne, men ikke så høj, at den knuser pakningen eller giver efter for boltene. The flange faces must be flat and smooth enough to allow the gasket to conform, but not so smooth that the gasket cannot grip. The bolts must be tightened in a specific sequence to ensure uniform load distribution. Og hele samlingen skal være designet til at modstå driftstrykket, temperaturen og termiske cyklusser uden at miste sin tætningskraft. Denne artikel vil undersøge hver af disse faktorer i tekniske detaljer, hvilket giver en omfattende forståelse af boltede fladflangetætninger for ingeniører, vedligeholdelsesfagfolk og indkøbsspecialister. PåWenzhou Longan Flange Co., Ltd., har vores fabrik fremstillet flade flanger i over to årtier, og vi har udviklet en dyb forståelse af de faktorer, der bestemmer tætningens pålidelighed.

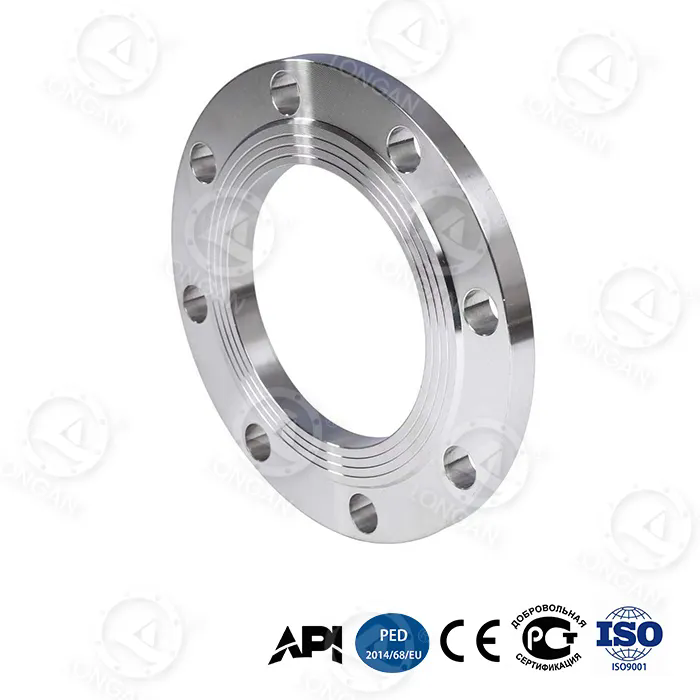
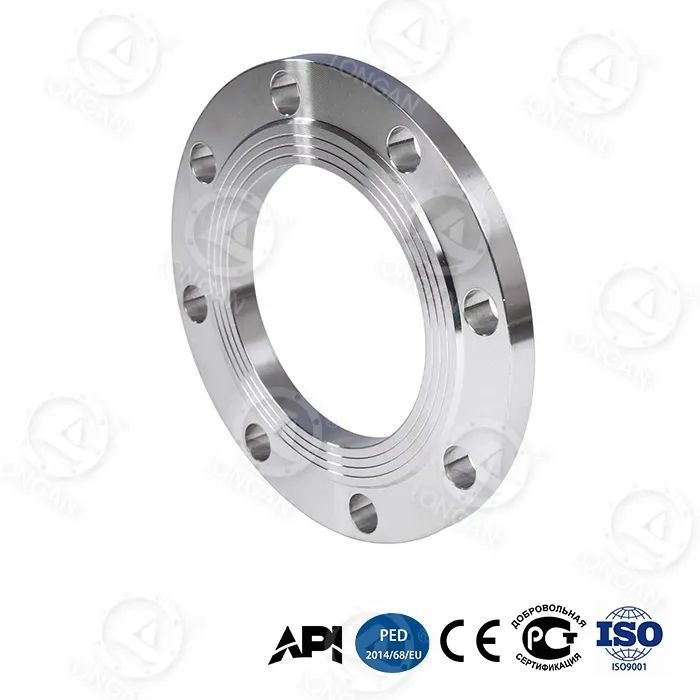
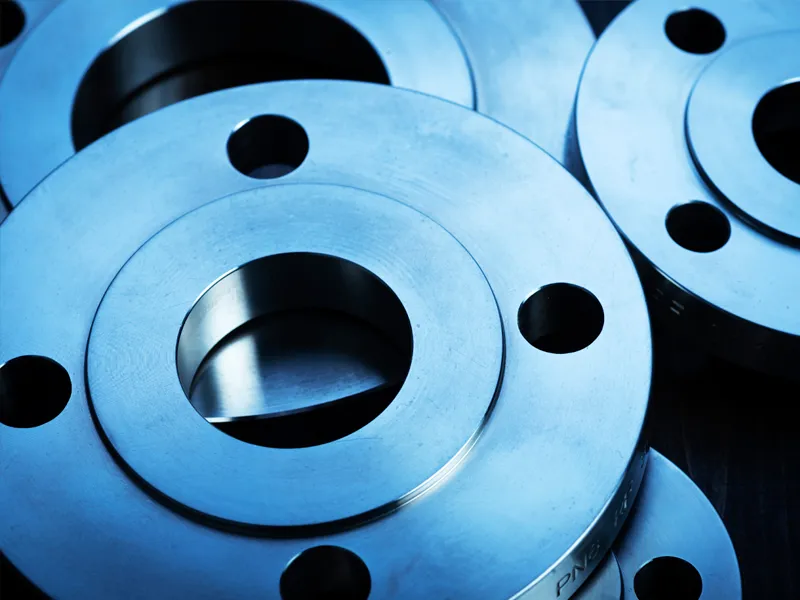
sme b16.5 flat face flange


Indholdsfortegnelse


1. Forseglingsmekanismen: Hvad sker der faktisk, når du spænder en bolt?

To understand how a flat flange achieves reliable sealing, we must first understand the mechanics of the bolted joint. When a bolt is tightened, it is stretched elastically. The bolt acts like a spring, and the tension in the bolt creates a clamping force that pulls the two flange faces together. This clamping force is transmitted through the flange faces to the gasket. The gasket, which is made of a softer material than the flange, is compressed. Når det komprimeres, flyder det ind i de mikroskopiske dale og ridser på flangefladen, hvilket skaber en snoet bane, som den tryksatte væske ikke let kan trænge igennem. Forseglingen opnås, når pakningen er komprimeret nok til at fylde disse uregelmæssigheder, og når den resterende kompressionsspænding på pakningen er større end væskens indre tryk.

Nøgleprincippet er, at pakningen skal holdes i en kompressionstilstand i hele samlingens levetid. If the compression stress drops below a critical level, the seal will leak. The compression stress can drop for several reasons. The gasket may relax (creep) over time, especially at elevated temperatures. The bolts may lose tension due to relaxation or vibration. The flange faces may separate due to thermal expansion or bending. The flat flange design must account for all these factors. A thicker, more rigid flange will resist bending and maintain a more uniform compression stress on the gasket. A larger number of smaller bolts will provide a more uniform clamping force than a smaller number of larger bolts. And the gasket material must be selected to resist relaxation and chemical attack.

Følgende tabel opsummerer de vigtigste kræfter og faktorer, der bestemmer pålideligheden af ​​en boltet flad flangetætning.

Faktor Beskrivelse Indvirkning på tætning
Boltspænding Boltens elastiske stræk, når den er spændt Giver den klemkraft, der komprimerer pakningen
Pakningskompression Deformationen af ​​pakningen under boltbelastning Fylder overfladeujævnheder og skaber tætningen
Flangestivhed Flangens modstand mod bøjning under boltbelastning Sikrer ensartet pakningskompression over ansigtet
Pakningsafspænding Tabet af kompressionsstress over tid Reducerer tætningskraften; skal minimeres
Termiske effekter Differentiel udvidelse af bolte, flanger og pakning Kan øge eller mindske boltbelastningen
Indre pres Den kraft, som procesvæsken udøver Har tendens til at adskille flangerne; skal modvirkes af boltbelastning

Hos Wenzhou Longan Flange Co., Ltd. designer vi vores flade flanger for at optimere disse faktorer. Vores flanger er fremstillet af højkvalitetsstål og er bearbejdet til præcise dimensioner for at sikre korrekt pasform og belastningsfordeling. Vi giver også teknisk vejledning om boltvalg, pakningsvalg og tilspændingsprocedurer for at hjælpe vores kunder med at opnå pålidelige tætninger i deres specifikke applikationer.


2. Boltbelastning og moment: Tallene, der bestemmer succes eller fiasko

Boltbelastningen er den vigtigste variabel for at opnå en pålidelig tætning. Hvis boltbelastningen er for lav, vil pakningen ikke blive komprimeret nok til at tætne. Hvis boltbelastningen er for høj, kan pakningen blive knust, boltene kan give efter, eller flangen kan blive beskadiget. Målboltbelastningen bestemmes af pakningsproducentens anbefaling, som specificerer den minimale og maksimale kompressionsspænding for pakningsmaterialet. Denne spænding konverteres derefter til et momentværdi ved hjælp af boltens gevindfriktion og samlingens geometri. Moment-spændingsforholdet er givet ved formlen: T = K × D × F, hvor T er drejningsmomentet, K er møtrikfaktoren (en dimensionsløs koefficient, der tager højde for friktion), D er den nominelle boltdiameter, og F er den ønskede boltspænding.

Nødfaktoren K er en kritisk, men ofte misforstået parameter. Det afhænger af smøringen af ​​gevindene, overfladefinishen af ​​bolten og møtrikken og tilstedeværelsen af ​​eventuelle belægninger. En typisk værdi for K er 0,2 for smurte stålbolte, men den kan variere fra 0,1 til 0,3 afhængigt af forholdene. Det betyder, at samme momentværdi kan give en boltspænding, der varierer med en faktor på tre. Dette er grunden til, at drejningsmoment alene ikke er en pålidelig indikator for boltbelastning. Til kritiske applikationer bruger ingeniører mere nøjagtige metoder såsom måling af boltforlængelse eller direkte spændingsindikatorer. Tabellen nedenfor giver typiske drejningsmomentværdier for almindelige boltstørrelser og pakningsmaterialer.

Bolt størrelse Pakningstype Målboltspænding (MPa) Anbefalet moment (Nm) Nødfaktor (K)
M16 Gummi 30 - 50 80 - 120 0.20
M16 PTFE 40 - 60 100 - 150 0.20
M20 Spiral sår 60 - 80 200 - 280 0.18
M24 Spiral sår 60 - 80 350 - 480 0.18
M24 Metal kappe 80 - 120 450 - 650 0.16

På vores fabrik giver vi vores kunder detaljerede drejningsmomentspecifikationer for hver flad flange, vi fremstiller. Disse specifikationer er baseret på flangedimensionerne, boltstørrelsen og -materialet, pakningstypen og driftsbetingelserne. Vi anbefaler også brug af kalibrerede momentnøgler og verifikation af boltspænding ved hjælp af en anden metode, såsom måling af boltforlængelse med et mikrometer eller brug af en ultralydsboltspændingsmåler. Denne strenge tilgang til boltbelastningskontrol er afgørende for at opnå pålidelig tætning i kritiske applikationer.


3. Pakningsvalg: Det komprimerbare element, der laver tætningen

Pakningen er den komponent, der faktisk skaber tætningen i en boltet flad flangeforbindelse. Det er et komprimerbart materiale, der klemmes mellem flangefladerne. Pakningen skal være blød nok til at passe til overfladeujævnhederne på flangefladerne, men stærk nok til at modstå det indre tryk og procesvæskens kemiske angreb. Den skal også være elastisk nok til at opretholde sin kompressionsspænding over tid og under termisk cykling. Der er ikke noget enkelt pakningsmateriale, der er egnet til alle applikationer. Valget af pakningsmateriale afhænger af kravene til temperatur, tryk og kemisk kompatibilitet for den specifikke applikation.

De mest almindelige pakningsmaterialer til flade flanger er gummi, PTFE, spiralviklet og metalkappe. Gummipakninger bruges i lavtryks- og lavtemperaturapplikationer, såsom vand- og luftledninger. PTFE-pakninger bruges i kemiske applikationer, hvor modstand mod aggressive væsker er påkrævet. Spiralviklede pakninger bruges i højtryks- og højtemperaturapplikationer, såsom damp- og kulbrinteledninger. Metalkappede pakninger bruges i de mest krævende applikationer, hvor der kræves de højeste niveauer af temperatur- og trykmodstand. Tabellen nedenfor sammenligner nøgleegenskaberne for disse pakningsmaterialer.

Pakningsmateriale Max temperatur (°C) Max tryk (bar) Kemisk resistens Typisk anvendelse
Gummi (NBR) 100 16 Godt (vand, olie) Vand, luft, lavtryksdamp
PTFE 260 40 Fremragende Kemisk forarbejdning, fødevarer
Spiral sår 500 100 Meget god Damp, kulbrinter, højtryk
Metal kappe 600 150 Fremragende Høj temperatur, højt tryk

Hos Wenzhou Longan Flange Co., Ltd. fremstiller vi ikke pakninger, men vi arbejder tæt sammen med vores kunder for at sikre, at den pakning, de vælger, er kompatibel med vores flade flanger. Vi leverer detaljerede flangeflademål, inklusive den forhøjede fladehøjde og overfladefinishen, som er afgørende for korrekt pakning. Vi giver også vejledning om pakningskompressionsspænding og boltemoment baseret på pakningsproducentens anbefalinger. Vores mål er at sikre, at hele det boltede samlingssystem – flange, pakning og bolte – arbejder sammen for at opnå en pålidelig tætning.


4. Flangefladefinish: Hvorfor overfladeruhed er en kritisk parameter

Flangefladens overfladefinish er en kritisk parameter, som ofte overses. Pakningen skal være i stand til at tilpasse sig overfladeujævnhederne på flangefladen for at skabe en tætning. Hvis overfladen er for ru, kan pakningen muligvis ikke fylde de dybe dale, og en lækage kan forblive. Hvis overfladen er for glat, kan pakningen muligvis ikke gribe om overfladen, og den kan glide eller ekstrudere under tryk. Den optimale overfladefinish er en balance mellem disse to yderpunkter. For de fleste pakningsmaterialer anbefales en overfladeruhed på Ra 3,2 til 6,3 mikrometer. Dette opnås typisk ved at bearbejde flangefladen med et takket eller koncentrisk rillemønster, kendt som en "fonografisk" finish.

Den fonografiske finish er specificeret i standarder som ASME B16.5 og EN 1092-1. Finishen er skabt af et værktøj, der skærer en kontinuerlig spiralrille på flangefladen. Rilledybden og afstanden styres for at opnå den ønskede ruhed. Rillemønsteret giver en række kamme og dale, som pakningen kan gribe fat i. Dette greb forhindrer pakningen i at blive blæst ud af det indre tryk og hjælper med at holde tætningen under termisk cykling. Tabellen nedenfor giver den anbefalede overfladefinish for forskellige pakningsmaterialer.

Pakningsmateriale Anbefalet overfladeruhed (Ra, µm) Finish Type
Gummi 3,2 - 6,3 Fonografisk (koncentrisk eller takket)
PTFE 1,6 - 3,2 Fonografisk eller glat
Spiral sår 3,2 - 6,3 Fonografisk
Metal kappe 3,2 - 6,3 Fonografisk

På vores fabrik bearbejder vi alle vores flade flangeflader til den specificerede overfladefinish ved hjælp af CNC drejebænke med præcisionsværktøj. Vi verificerer overfladefinishen ved hjælp af et profilometer og registrerer resultaterne i vores kvalitetskontroldokumentation. Dette sikrer, at hver flad flange, vi producerer, giver den optimale overflade til pakningssæder. Vi tilbyder også en række overfladefinisher, herunder glat finish, takket finish og ringfugefinish, for at opfylde kravene til forskellige pakningstyper og anvendelser.


5. Bolttilspændingssekvens og kvalitetskontrol

Boltstramningssekvensen er en anden kritisk faktor for at opnå en pålidelig tætning. Hvis boltene spændes en ad gangen i en tilfældig rækkefølge, vil flangen blive forvrænget, og pakningens kompression vil være ujævn. Dette kan føre til en lækage, selvom de endelige momentværdier er korrekte. Den korrekte procedure er at stramme boltene i et stjerne- eller krydsmønster i flere omgange. Det første gennemløb skal være et lavt drejningsmoment (typisk 30 % af det endelige drejningsmoment) for at sikre pakningen og bringe flangerne på linje. Den anden passage skal være en medium-drejningsmomentpas (typisk 60% af det endelige moment). Den sidste passage skal være ved det fulde drejningsmoment, igen i et stjernemønster. Denne gradvise, ensartede tilspænding sikrer, at pakningen komprimeres jævnt, og at flangefladerne forbliver parallelle.

Antallet af gennemløb og de specifikke drejningsmomentværdier afhænger af flangens størrelse, antallet af bolte og pakningsmaterialet. For store flanger med mange bolte kan det være nødvendigt med tre eller fire gennemløb. For små flanger kan to gennemløb være tilstrækkeligt. Tabellen nedenfor giver en generel retningslinje for boltetilspændingssekvenser.

Flange størrelse Antal bolte Anbefalede pas Moment mønster
DN50 - DN100 4 - 8 2 Stjerne mønster
DN150 - DN300 8 - 12 3 Stjerne mønster
DN350 - DN600 12 - 20 3 - 4 Stjerne mønster
> DN600 > 20 4+ Stjernemønster, flere stadier

Kvalitetskontrol er afgørende for at sikre, at tilspændingsproceduren er udført korrekt. Efter den sidste momentovergang skal en kvalificeret inspektør verificere momentet på hver bolt ved hjælp af en kalibreret momentnøgle. Inspektøren bør også kontrollere mellemrummet mellem flangefladerne på flere punkter rundt om omkredsen for at sikre, at flangerne er parallelle. Hvis mellemrummet er ujævnt, skal boltene løsnes og tilspændingsproceduren gentages. Hos Wenzhou Longan Flange Co., Ltd. giver vi vores kunder detaljerede installationsinstruktioner og drejningsmomentspecifikationer for hver flad flange, vi fremstiller. Vi tilbyder også træning på stedet og teknisk support for at hjælpe vores kunder med at opnå pålidelige forseglinger i deres kritiske applikationer.


6. Ofte stillede spørgsmål (FAQ)

Spørgsmål 1: Hvad er det korrekte boltmoment for en flad flange?

Svar: Det korrekte boltmoment afhænger af boltstørrelsen, boltmaterialet, pakningsmaterialet og driftsbetingelserne. Det er typisk specificeret af pakningsproducenten eller beregnet ved hjælp af formlen T = K × D × F, hvor K er møtrikfaktoren, D er boltdiameteren, og F er målboltspændingen. Vi leverer detaljerede drejningsmomentspecifikationer for hver flad flange, vi fremstiller hos Wenzhou Longan Flange Co., Ltd. Det er vigtigt at bruge en kalibreret momentnøgle og at følge den anbefalede tilspændingssekvens.

Spørgsmål 2: Hvorfor lækker min flade flange, selv efter at jeg har spændt boltene til det specificerede moment?

Svar: Der er flere mulige årsager. Pakningen kan være beskadiget eller af forkert materiale. Flangefladerne kan være beskadigede eller have en forkert overfladefinish. Boltene kan være forurenede eller forkert smurt, hvilket resulterer i en møtrikfaktor, der er forskellig fra den antagne værdi. Flangerne er muligvis ikke parallelle. Eller driftsbetingelserne kan overstige pakningens tryk- eller temperaturklassificering. En grundig inspektion af alle komponenter og en gennemgang af installationsproceduren er nødvendig for at identificere årsagen.

Spørgsmål 3: Hvad er forskellen mellem en hævet flade og en flad fladeflange?

Svar: En flad flange med forhøjet flade har en lille forhøjet ring på forsiden, mens en flad flange har en helt flad flade. Den hævede flade er designet til at koncentrere boltbelastningen på pakningen, hvilket øger tætningsspændingen. Fladfladeflanger bruges sammen med fuldfladepakninger og er almindelige i lavtryksanvendelser og med støbejerns- eller plastikflanger. Valget afhænger af applikationen og den tilhørende flange.

Spørgsmål 4: Hvor ofte skal flade flangebolte efterspændes?

Svar: Flade flangebolte skal efterspændes efter de første 24 timers drift, især ved højtemperaturapplikationer, hvor termisk ekspansion og pakningsafspænding kan forårsage tab af boltbelastning. Derefter udføres efterspænding typisk under planlagte vedligeholdelsesintervaller, såsom årlige nedlukninger. Frekvensen afhænger af applikationens kritikalitet og driftsbetingelserne. Regelmæssig inspektion for utætheder anbefales også.

Spørgsmål 5: Hvad er det maksimale tryk, som en flad flange kan tætne?

Svar: Det maksimale tryk, som en flad flange kan tætne, afhænger af flangeklassificeringen, pakningsmaterialet og boltbelastningen. For eksempel kan en klasse 150 flad flange med en spiralviklet pakning forsegle op til 20 bar ved omgivelsestemperatur. En klasse 300 flange kan tætne op til 50 bar. Højere tryk kræver højere flangeklassifikationer og mere robuste pakningsmaterialer. På vores fabrik fremstiller vi flade flanger i en række trykklasser for at opfylde kravene til forskellige applikationer.


7. Konklusion

At opnå en pålidelig tætning med en boltet flad flange er en systemteknisk udfordring. Det kræver den korrekte kombination af boltbelastning, pakningskompression, flangestivhed og overfladefinish. Hver af disse faktorer skal omhyggeligt specificeres og kontrolleres for at sikre, at pakningen forbliver i en kompressionstilstand i hele samlingens levetid. Boltbelastningen skal være tilstrækkelig til at komprimere pakningen, men ikke så høj, at den beskadiger pakningen eller flangen. Pakningen skal være kompatibel med procesvæsken og i stand til at modstå driftstemperaturen og -trykket. Flangefladerne skal være flade og have den korrekte overfladefinish for at tillade pakningen at tilpasse sig og gribe. Og boltene skal spændes i den rigtige rækkefølge for at sikre ensartet belastningsfordeling. Hos Wenzhou Longan Flange Co., Ltd. har vores fabrik fremstillet flade flanger i over to årtier, og vi har udviklet en dyb forståelse af disse faktorer. Vores flanger er præcisionsbearbejdede for at sikre korrekt pasform og belastningsfordeling, og vi giver vores kunder den tekniske support, de har brug for for at opnå pålidelige tætninger.

Uanset om du designer et nyt rørsystem eller vedligeholder et eksisterende, inviterer vi dig til at kontakte os for at drøfte dine krav til flade flange. Vores team af ingeniører kan hjælpe dig med at vælge den rigtige flange til din applikation, give drejningsmomentspecifikationer og tilbyde vejledning om valg af pakning og installation. Vi er forpligtet til at give vores kunder den højeste kvalitet og den bedst mulige service.

Kontakt Wenzhou Longan Flange Co., Ltd. i dagfor at diskutere dine krav til flade flange og opdage, hvordan vores produkter kan hjælpe dig med at opnå pålidelig tætning i dine kritiske applikationer.

Relaterede nyheder
We use cookies to offer you a better browsing experience, analyze site traffic and personalize content. By using this site, you agree to our use of cookies. Privacy Policy
Reject Accept